मशीन सँडपेपर जास्त गरम का होते? कारणे आणि व्यावहारिक उपाय
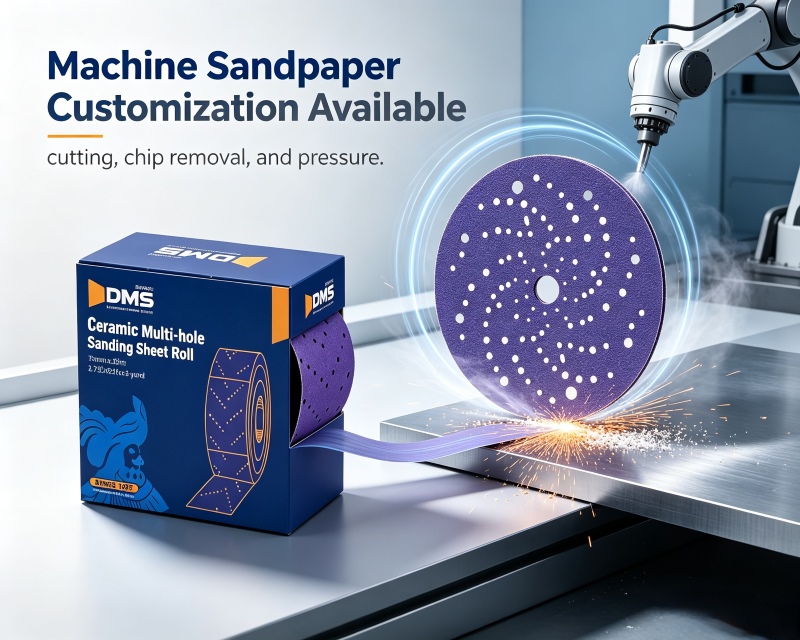
जेव्हा मशीन पीसताना वर्कपीस गरम होते, तेव्हा बऱ्याच लोकांची पहिली प्रतिक्रिया असते की स्पिंडलचा वेग खूप जास्त आहे किंवा सँडपेपर ग्रिट चुकीचा आहे. तथापि, कार्यशाळेत बारकाईने पाहिल्यास असे दिसून येते की उष्णतेचे मूळ कारण बहुतेकदा मशीन सेटिंग्ज नसून, यंत्राची कटिंग स्थिती असते.मशीन सँडपेपर. एकदा अपघर्षक दाणे कापून घर्षणाकडे वळले की, जवळजवळ सर्व यांत्रिक ऊर्जा उष्णतेमध्ये रूपांतरित होते, ज्यामुळे वर्कपीसचे तापमान वेगाने वाढते. या समस्येचे निराकरण करण्यासाठी, तीन मुख्य घटकांची पद्धतशीरपणे तपासणी करणे आवश्यक आहे: कटिंग, चिप काढणे आणि दबाव.
प्रथम, तपासा की नाहीमशीन सँडपेपरकुचकामी झाले आहे. योग्यरित्या कार्य करत असताना, अपघर्षक दाणे तीक्ष्ण असतात आणि सामग्रीला पावडरमध्ये बारीक करण्याऐवजी चिप्स कापतात. जेव्हा दाणे निस्तेज होतात किंवा पृष्ठभाग मलबाने भरलेला असतो, तेव्हा सँडपेपर वर्कपीसच्या पृष्ठभागावर सरकतो; भावना खडबडीत ते गुळगुळीत बदलेल, आवाज कुरकुरीत ते कंटाळवाणा होईल आणि सँडपेपरच्या पृष्ठभागावर एक चमकदार, चमकदार थर दिसू शकेल. या टप्प्यावर ग्राइंडिंग चालू राहिल्यास, संपर्क क्षेत्रामध्ये उष्णता जमा होईल, ज्यामुळे लाकूड जळते आणि परिणामी धातूवर निळे डाग पडण्याची शक्यता असते. सँडपेपर बदलण्याची वेळ वेळेच्या अंदाजांवर आधारित नसावी, तर या तीन निर्देशकांवर आधारित असावी: आवाज, अनुभव आणि सँडपेपरच्या पृष्ठभागाचे स्वरूप. मशीन सँडपेपरला नवीन, दर्जेदार शीटने आगाऊ बदलणे, जळलेल्या वर्कपीसची पुनर्रचना करण्यापेक्षा खूप कमी खर्च येतो.
दाब नियंत्रण हे दुसरे क्षेत्र आहे जेथे सामान्यतः समस्या उद्भवतात. पुष्कळ लोक असे गृहीत धरतात की मंद पीसणे अपुऱ्या शक्तीमुळे होते, म्हणून ते अधिक जोराने दाबतात. तथापि, दाब जितका जास्त, संपर्क क्षेत्र जितका मोठा असेल, अपघर्षक दाण्यांवरील ओव्हरलोड अधिक तीव्र असेल आणि चिप काढण्यासाठी जागा संकुचित केली जाईल. याचा परिणाम असा होतो की सँडपेपर जलद बंद होते, मोटर लोड वाढते आणि वर्कपीस अधिक वेगाने गरम होते. योग्य दृष्टीकोन म्हणजे मशीनला काम करू देणे, फक्त दिशा दाखवण्यासाठी आपले हात वापरणे, सँडपेपर आणि वर्कपीस यांच्यातील संपर्क टिकवून ठेवण्यासाठी पुरेसा दाब लागू करणे. मोठ्या भागात वाळू काढताना, एक स्थिर, एकसमान वेग राखा आणि संपर्क बिंदू सतत हलवत रहा जेणेकरून उष्णता आसपासच्या भागात विरघळण्यास वेळ मिळेल.
चिप काढून टाकणे आणि उष्णता नष्ट होणे ही तिसरी प्रमुख बाबी आहेत. धूळ जमा होणे ही उष्णता निर्माण होण्यास एक छुपा योगदान आहे; सँडपेपरमधील अंतरांमध्ये अडकलेला मलबा पीसणे केवळ चिप काढण्याच्या मार्गालाच अडथळा आणत नाही तर संपर्क क्षेत्रामध्ये उष्णता अडकवून इन्सुलेट थर म्हणून देखील कार्य करते. धूळ संकलन प्रणालीला अडथळा न आणता आणि नियमितपणे सँडिंग पृष्ठभाग आणि मशीन व्हेंट्स साफ केल्याने उष्णता नष्ट होण्याच्या प्रक्रियेत लक्षणीय सुधारणा होऊ शकते. ओले ग्राइंडिंग ऍप्लिकेशन्समध्ये, पाणी केवळ स्नेहक म्हणून काम करत नाही तर सर्वात महत्त्वाचे म्हणजे, पीसताना निर्माण होणारी उष्णता सतत वाहून जाते. जेव्हा पाण्याचा प्रवाह अपुरा असतो, तेव्हा पाण्याची फिल्म संपूर्ण संपर्क पृष्ठभागाला कव्हर करू शकत नाही, ज्यामुळे स्थानिक कोरडे पीसलेले भाग वेगाने गरम होतात. ओले पीसताना तापमान नियंत्रित करण्यासाठी ग्राइंडिंग मोडतोड आणि उष्णता दोन्ही दूर करण्यासाठी पुरेसा पाण्याचा प्रवाह राखणे ही मूलभूत आवश्यकता आहे.
उपकरणे आणि सँडपेपरमधील सुसंगतता देखील उष्णता निर्मितीवर परिणाम करते. वापरत आहेमशीन सँडपेपरखडबडीत ग्राइंडिंगसाठी खूप बारीक ग्रिट केल्याने भंगारासाठी जागा अपुरी पडते, ज्यामुळे ते त्वरीत भरते आणि घर्षण-आधारित ग्राइंडिंग स्थितीवर स्विच करते. प्रक्रियेच्या टप्प्यावर आधारित योग्य ग्रिट आकार निवडा: सामग्री लवकर काढण्यासाठी खडबडीत ग्राइंडिंगसाठी खडबडीत जाळी वापरा, नंतर बारीक पीसण्यासाठी बारीक ग्रिटवर स्विच करा. जर उपकरणे व्हेरिएबल स्पीड कंट्रोलला सपोर्ट करत असतील तर, पातळ वर्कपीस, उष्णता-संवेदनशील पदार्थांवर काम करताना किंवा बारीक फिनिशिंग करताना रोटेशनचा वेग योग्यरित्या कमी केल्याने प्रति युनिट वेळेत निर्माण होणारी घर्षण उष्णता कमी करता येते.
वरील ऍडजस्टमेंट केल्यानंतर उष्णता निर्माण समस्या कायम राहिल्यास, अपघर्षक प्रकार सध्याच्या ऑपरेटिंग परिस्थितीसाठी योग्य आहे की नाही याचा विचार करा. सामान्य ॲल्युमिनिअम ऑक्साईड अपघर्षक निस्तेज झाल्यानंतर स्वतःहून बाहेर पडत नाहीत, ज्यामुळे ते निस्तेज, घर्षण आणि तापमान वाढीच्या चक्राला बळी पडतात. दुसरीकडे, सिरॅमिक ॲब्रेसिव्हमध्ये स्व-तीक्ष्ण गुणधर्म असतात: मायक्रोक्रिस्टल्स निस्तेज झाल्यामुळे, नवीन कटिंग कडा उघड करण्यासाठी ते मायक्रोस्कोपिक पद्धतीने फ्रॅक्चर होतात. हे त्यांना सतत मशीन ग्राइंडिंग दरम्यान एक लांब कटिंग विंडो ठेवण्यास अनुमती देते, परिणामी तुलनेने स्थिर उष्णता निर्माण होते. DMS मधील संपादकीय कार्यसंघ शिफारस करतो की खरेदी करण्यापूर्वी, तुम्ही त्याच वर्कस्टेशनवर थोड्या संख्येने नमुने वापरून तुलनात्मक चाचण्या करा. च्या एका शीटच्या प्रभावी ग्राइंडिंग कालावधीचे निरीक्षण करामशीन सँडपेपरआणि मोठ्या प्रमाणात बदलायचे की नाही हे ठरवण्यापूर्वी वर्कपीसचे तापमान वाढणे.
संबंधित बातम्या
- वेव्ह मार्क्स मिळत आहेत? वायवीय सँडपेपर वापरताना तपासण्यासाठी समस्या
- कमी-धूळ सँडिंगसाठी इको-फ्रेंडली सिरेमिक सँडपेपरचे काय फायदे आहेत?
- ओल्या सँडपेपरवर वॉटरप्रूफ कोटिंग सोलणे कशामुळे होते? मुख्य वापर टिपा
- सिरेमिक सँडपेपर वि सिलिकॉन कार्बाइड सँडपेपर: आपल्या ग्राइंडिंग जॉबसाठी कसे निवडावे
- इलेक्ट्रॉनिक्स मॅन्युफॅक्चरिंगमध्ये अँटी स्टॅटिक फाइन सँडपेपर का महत्त्वाचा आहे
- सच्छिद्र धूळ-संकलन करणारे ऑटोमोटिव्ह सँडपेपर स्विच करणे योग्य आहे का?
मला एक संदेश द्या



बातम्या शिफारशी